
Um suporte volta da linha sem um fixador, e a única pista é um furo de 4,6 mm em uma placa de aço. Escolher o M5 porque “parece certo” é como as montagens acabam com roscas descascadas, tampas barulhentas e devoluções de garantia.
Aqui está a primeira conclusão: o diâmetro do furo restringe o campo a um ou dois candidatos, mas nunca confirma o tamanho do parafuso por si só. Você precisa de mais dois fatos: se o furo tem rosca e, se tiver, qual é o passo. Um furo simples funciona ao contrário: ele é dimensionado em relação ao parafuso por uma proporção, em vez de corresponder a ele.
A verificação completa leva cerca de dez minutos com um paquímetro e um medidor de passo de rosca, e elimina a maior parte das suposições antes que alguém alcance a caixa de torneira.
Decida primeiro: furo roscado ou furo simples
Um furo roscado é um negativo do parafuso. O diâmetro que você mede nas cristas da rosca fica próximo ao diâmetro maior do parafuso, portanto, um furo roscado M6 geralmente tem uma leitura entre 5,9 e 6,0 mm. Um buraco simples não é negativo de nada. É um furo de folga, maior que o parafuso, ou um furo piloto, menor para que um parafuso formador de rosca possa cortar seu próprio caminho.
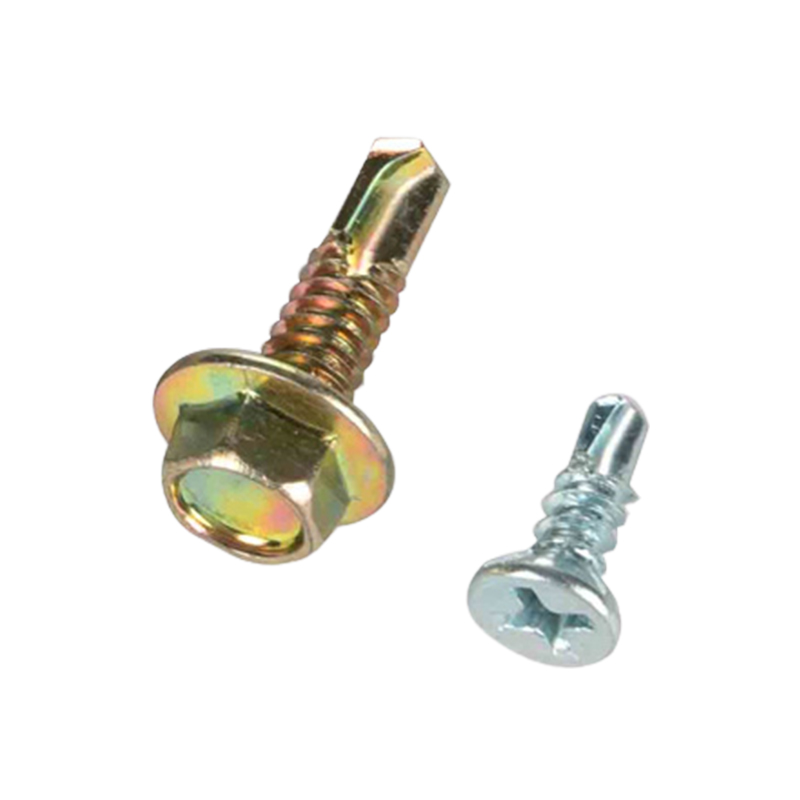
É por isso que o mesmo furo de 4,6 mm pode apontar para um M5 parafuso de máquina em um orifício de folga bem ajustado ou em um parafuso auto-roscante de 5 mm em um piloto ligeiramente subdimensionado. Somente a presença ou ausência de fios separa os dois casos.
- Passe uma picareta ao redor do furo. Uma hélice que você pode sentir significa uma rosca de máquina. Uma parede lisa e levemente polida geralmente significa que um parafuso formador de rosca foi inserido e posteriormente removido.
- Verifique o lado da saída. Os parafusos auto-roscantes e autoperfurantes geralmente deixam uma pequena protuberância ou uma fenda em forma de estrela ao redor do orifício de saída em chapas finas.
- Procure um chanfro de entrada. Uma entrada chanfrada ou escareada é típica de um furo roscado. Um furo perfurado geralmente não tem nenhum.
Meça o furo antes de combiná-lo
Os erros nesta etapa são herdados em todas as etapas seguintes, então meça duas vezes e anote o número.
- Rebarbe o buraco primeiro. Um lábio enrolado pode adicionar 0,2 mm a uma leitura e aumentar um tamanho.
- Use as mandíbulas internas de um paquímetro e faça duas leituras separadas por 90 graus e, em seguida, calcule a média delas. Furos fora do círculo são comuns em chapas perfuradas.
- Fique longe de escareadores e chanfros; meça apenas a seção cilíndrica.
- Abaixo de 3 mm, um paquímetro não é confiável. Use medidores de pino ou um medidor de furo pequeno lido com um micrômetro.
- Registre a leitura em 0,05 mm e anote a espessura do material. O comprimento de engate é tão importante quanto o diâmetro.
Assim que tiver o número, compare-o com uma mesa padrão em vez de com um parafuso colocado na bancada.
| Tamanho nominal | Argumento | Broca de rosqueamento | Fechar autorização | Liberação gratuita |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Se o furo for rosqueado e o furo estiver entre dois tamanhos nominais, o medidor de passo o ajusta. O passo é a distância entre cristas adjacentes e discrimina muito melhor do que apenas o diâmetro, especialmente onde as séries métricas e em polegadas se sobrepõem.
| Furo medido (mm) | Candidato a métrica | Candidato em polegada | Argumento difference |
|---|---|---|---|
| 4,8 a 5,0 | M5 × 0,8 | No.10-24 UNC | 0,80 versus 1,06 mm |
| 6,0 a 6,35 | M6 × 1,0 | 1/4"-20UNC | 1,00 versus 1,27 mm |
| 7,9 a 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 versus 1,41 mm |
As peças inoxidáveis merecem uma segunda olhada nesta fase, porque o desgaste e a escolha do passo interagem: escolhendo tamanho e passo de rosca para parafusos de aço inoxidável segue a mesma lógica com limites mais rígidos.
A regra de proporção para parafusos auto-roscantes e roscados
Quando o furo é plano e o parafuso corta sua própria rosca, o furo é dimensionado como uma parcela do diâmetro maior do parafuso. Meça primeiro o parafuso com um paquímetro e depois aplique a proporção para o material.
Diâmetro do furo piloto como proporção do diâmetro principal do parafuso, por material
Estas janelas são pontos de partida, não especificações:
- Termoplásticos: 0,75 a 0,85 de diâmetro maior. As classes cheias de vidro ficam na extremidade inferior porque quebram mais facilmente sob tensão do arco.
- Chapa de aço and aluminium: 0,85 a 0,90. Folhas mais finas que 1 mm necessitam de um furo proporcionalmente maior para evitar rasgos.
- Alumínio fundido e zinco: 0,80 a 0,85, com atenção à espessura da parede do ressalto e à distância do ressalto até a borda.
- Madeira: 0,70 a 0,80 em madeira dura, 0,60 a 0,70 em madeira macia. As espécies e o teor de umidade alteram esses números visivelmente.
Dois modos de falha delimitam a janela. Um furo muito pequeno aumenta o torque de acionamento, quebra as saliências de plástico e corta pequenos parafusos na cabeça. Um furo que seja muito grande tira o segundo conjunto e pode reduzir a resistência ao arrancamento em um terço ou mais. Insira três parafusos de teste em sucata do mesmo material e espessura antes de liberar uma configuração na linha.
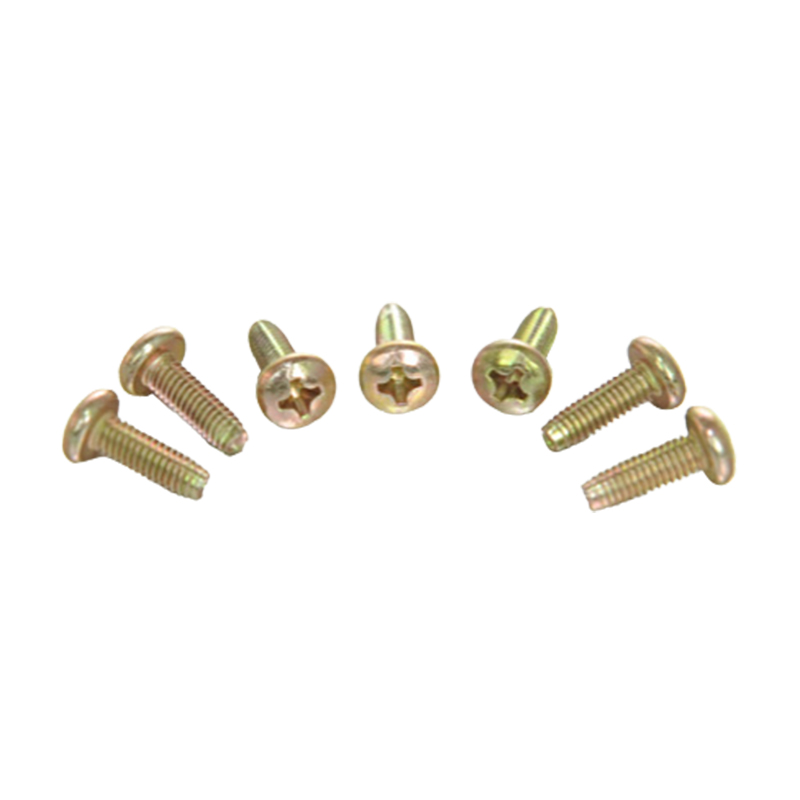
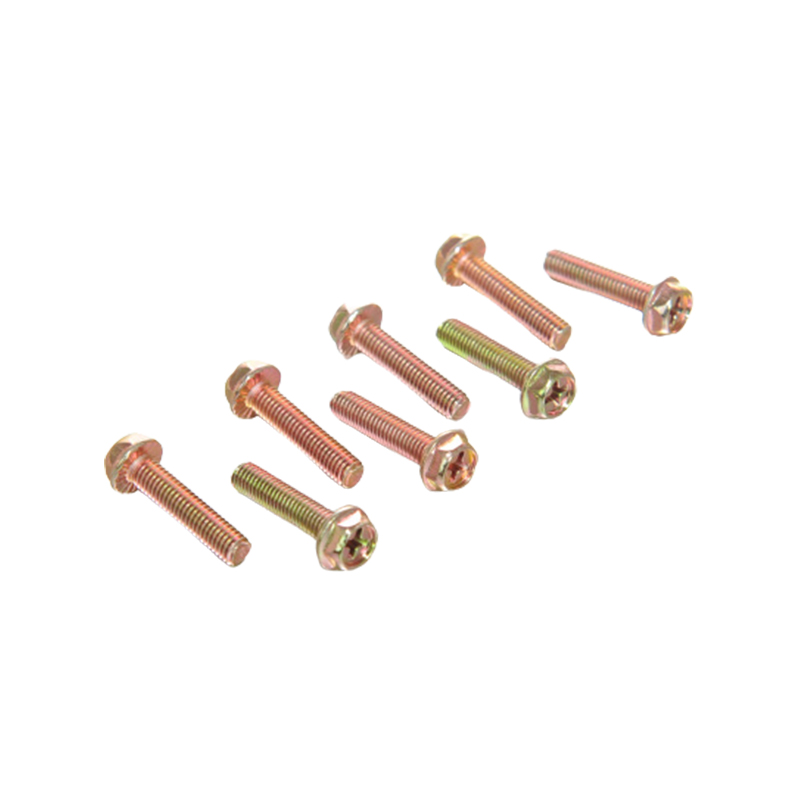
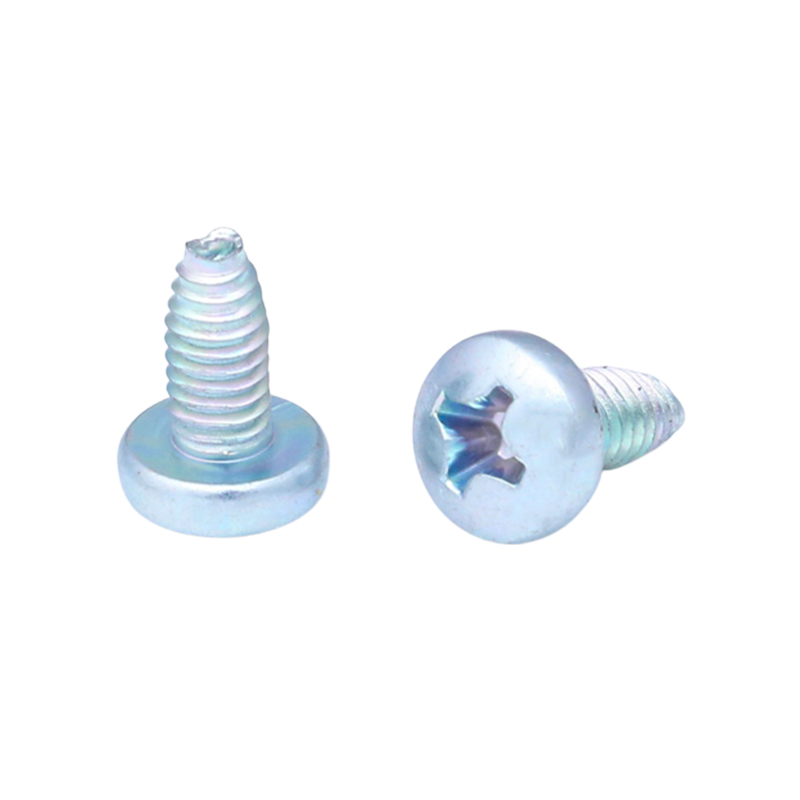 Parafuso de travamento auto-roscante de cabeça cruzada Para montagens de chapa metálica, este parafuso de cabeça cilíndrica com recesso cruzado combina roscas auto-roscantes com desempenho de travamento e distribui a carga de fixação por uma área mais ampla. Ver Produto →
Para chapas metálicas, um parafuso formador de rosca com cabeça panela com recesso cruzado é a escolha usual: a ponta começa quadrada em um piloto perfurado e a cabeça panela espalha a carga do grampo por uma área mais ampla do que uma cabeça escareada faria.
Quando o furo está superdimensionado, despojado ou desgastado
Se o furo medir mais do que aproximadamente 1,2 vezes o diâmetro nominal do parafuso, o fixador original não irá segurar. Opções, classificadas por esforço e custo:
- Aumente um tamanho e toque novamente. Mantenha pelo menos um diâmetro total de rosca de material ao redor do furo e verifique a distância da borda antes de furar.
- Instale uma inserção de rosca. Restaura o tamanho original do parafuso e é o reparo padrão para caixas de alumínio e magnésio.
- Use uma porca de pressão ou rebite. Melhor em chapas de 0,8 a 2 mm, onde não há parede suficiente para uma rosca roscada confiável; o flange distribui a carga em vez de concentrá-la em duas ou três roscas.
- Preencha e perfure novamente. Soldagem, brasagem ou epóxi estrutural seguido de furo novo, usado quando a peça é cara ou o reparo precisa ser invisível.
 Porca de rebitagem de pressão M3 para placas finas Uma porca roscada de pressão para fixação de chapas finas, projetada para ser embutida no substrato e fornecer um ponto de encaixe de parafuso padrão permanente sem adicionar muita espessura. Ver Produto →
Em chapas finas, uma porca de pressão é geralmente a solução permanente mais barata e mantém o parafuso correspondente como um item de catálogo padrão, em vez de especial.
Coloque o tamanho no papel
A engenharia reversa de um parafuso de um furo é adequada para um reparo. É uma base ruim para um desenho de produção, porque a próxima pessoa a medir o mesmo furo obterá um número ligeiramente diferente. Escreva a frase de destaque na ordem em que o fornecedor a lê:
- Diâmetro nominal e passo, por exemplo M5 × 0,8.
- Comprimento sob a cabeça e o padrão pelo qual é medido.
- Estilo de cabeçote, tipo de acionamento e qualquer configuração de lavadora.
- Classe de material e propriedade.
- Acabamento e o requisito de corrosão, como um número declarado de horas de névoa salina neutra.
- Padrão governante (ISO, DIN, ANSI/ASME, GB) e qualquer tolerância que se desvie dele.
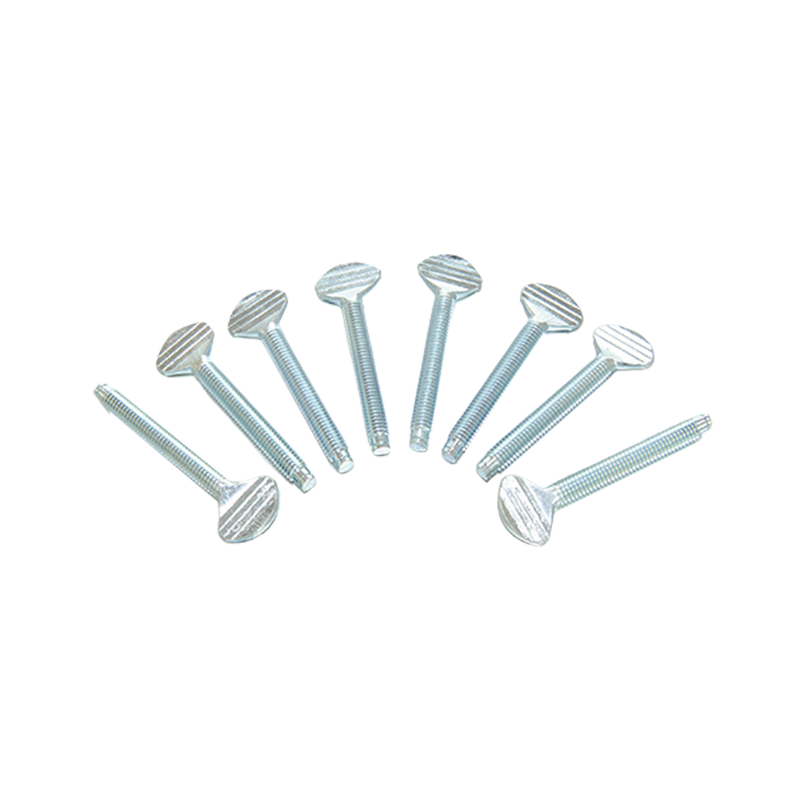 Parafuso de cabeça plana não padrão personalizado Um fixador de cabeça chata personalizado para furos que não correspondem aos tamanhos do catálogo, oferecendo uma área de contato mais ampla para distribuir a pressão em montagens de precisão ou sujeitas a vibrações. Ver Produto →
Quando o furo medido não é mapeado corretamente em um tamanho de catálogo, um parafuso não padrão geralmente é mais barato do que reusinar o furo, especialmente em peças que já passaram do estágio de usinagem.
Obtendo o parafuso em volume
Combinar um parafuso com um furo é uma tarefa de design. Manter essa correspondência estável em um milhão de peças é uma tarefa de fabricação. Três pontos decidem se o ajuste sobrevive ao volume:
- Consistência dimensional. O diâmetro principal e as tolerâncias de passo no parafuso devem ser apertados o suficiente para que um furo piloto ajustado em uma amostra ainda funcione na décima milésima peça.
- Estabilidade de material e acabamento. Uma mudança na espessura do revestimento, especialmente flocos de zinco ou zinco galvanizado, altera o diâmetro efetivo em alguns centésimos de milímetro e pode transformar um bom ajuste em um ajuste de interferência.
- Inspeção documentada. Solicite relatórios dimensionais, dados de torque e extração, resultados de névoa salina e declarações RoHS com a remessa, e não após uma reclamação.
Um fabricante que trabalha de acordo com os padrões GB, DIN, ISO e ANSI/ASME pode realizar um desenho em vários mercados, o que é importante quando o mesmo conjunto é construído na Europa e na Ásia. Vale a pena revisar a íntegra gama de parafusos auto-roscantes contra as configurações do furo piloto e solicitando lotes de amostras retirados da mesma produção, em vez de do estoque.
Um paquímetro, um medidor de passo e uma mesa padrão resolvem quase todos os casos: meça o furo, decida se é roscado ou liso, confirme o passo e depois compare com uma mesa antes de tocar em uma torneira ou caixa de rosca. Dez minutos de medição são sempre mais baratos do que um lote devolvido.